

Pengenalan: Risiko Tersembunyi dalam Pembungkusan Makanan
Pembungkusan makanan bukan sahaja untuk mengekalkan kesegaran dan memberikan daya tarikan visual. Di bawah permukaan, proses pembuatan filem fleksibel lutsinar boleh memperkenalkan bahaya kimia yang berhijrah ke dalam makanan. Selama beberapa dekad, laminasi menggunakan pelekat berasaskan pelarut telah menjadi standard industri untuk menghasilkan Filem Pembungkusan Plastik Tersemperit Bersama Lutsinar struktur, tetapi kemajuan terkini dalam teknologi coextrusion menawarkan pendekatan yang pada asasnya lebih selamat. Artikel ini membandingkan penyemperitan bersama dan pelaminasi, memfokuskan pada sebab filem jernih bebas pelarut menjadi pilihan pilihan untuk aplikasi sentuhan makanan.
Dengan penelitian kawal selia yang semakin meningkat pada bahan hubungan makanan (cth., Peraturan Rangka Kerja EU (EC) 1935/2004, US FDA 21 CFR) dan permintaan pengguna yang semakin meningkat untuk pembungkusan label bersih, memahami perbezaan teknikal antara dua laluan pembuatan ini adalah penting untuk jurutera pembungkusan dan pemilik jenama. Kami akan memeriksa sifat mekanikal, prestasi penghalang, kejelasan optik, dan yang paling kritikal - keselamatan kimia.
Apakah Coextrusion? Membina Filem Tanpa Pelekat
Coextrusion ialah proses satu langkah di mana leburan polimer berbilang digabungkan melalui blok suapan atau die multimanifold untuk membentuk satu filem berbilang lapisan. Tidak seperti laminasi, yang mengikat lapisan pra-buat menggunakan pelekat, penyemperitan bersama mewujudkan ikatan molekul antara lapisan bersebelahan apabila ia sejuk. Ini menghapuskan keperluan untuk sebarang pelarut atau pelekat berasaskan air.
Ciri-ciri Utama Filem Jelas Terekstrusi Bersama
- Kiraan lapisan: Biasanya 3 hingga 11 lapisan, setiap satu berfungsi dengan fungsi tertentu (sealant, penghalang, sokongan struktur).
- Mekanisme ikatan: Gabungan terma – rantai polimer terjerat merentasi antara muka tanpa bahan kimia tambahan.
- Sisa pelarut: Sifar. Tiada pelekat bermakna tiada sisa pelarut, isosianat, atau amina.
- Kejelasan optik: Boleh dicapai filem tiupan kejelasan tinggi atau filem plastik terekstrusi bersama dengan nilai jerebu di bawah 5%.
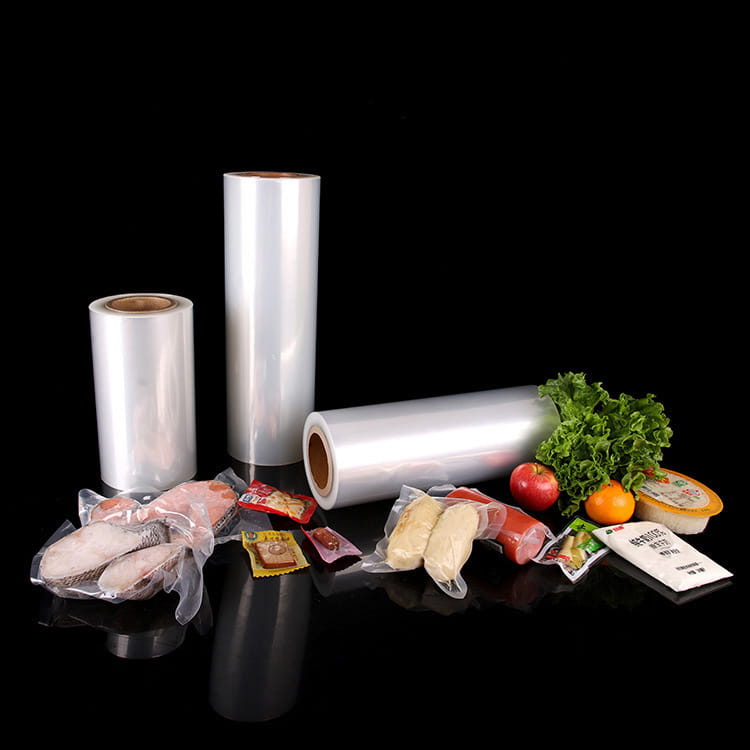
Garisan coextrusion moden untuk filem pembungkusan makanan yang jernih gunakan reka bentuk skru termaju untuk mengekalkan suhu cair dan ketebalan lapisan yang seragam. 7 lapisan biasa filem penghalang telus berbilang lapisan boleh menggabungkan EVOH untuk penghalang oksigen, mengikat lapisan untuk lekatan, dan mLLDPE untuk kedap kedap — semuanya tanpa setitik pelekat.
Laminasi: Masalah Kebergantungan Pelekat
Laminasi (juga dipanggil laminasi kering atau laminasi berasaskan pelarut) melibatkan pengeluaran dua atau lebih filem monolayer atau coextruded secara berasingan, kemudian mengikatnya bersama-sama menggunakan pelekat yang digunakan melalui sistem penggelek. Pelekat biasanya dibubarkan dalam pelarut organik seperti etil asetat, MEK, atau toluena, yang kemudiannya disejat dalam terowong pengeringan.
Tempat Pencemaran Berlaku
- Penyejatan tidak lengkap: Walaupun di bawah pengeringan optimum, kesan sisa pelarut (bahagian per juta) boleh kekal terperangkap di antara lapisan.
- Penghijrahan pelekat: Oligomer berat molekul rendah daripada pelekat poliuretana boleh berhijrah melalui lapisan pengedap ke dalam makanan, terutamanya dengan makanan berlemak atau berasid.
- Pemindahan luar rasa: Pelarut sisa seperti etil asetat menghasilkan bau luar yang boleh dikesan dalam produk sensitif seperti coklat atau kopi.
Ujian bebas (data daripada kajian Eropah 2022 ke atas 150 sampel pembungkusan fleksibel) mendapati bahawa filem berlamina berasaskan pelarut mempunyai purata tahap sisa pelarut sebanyak 8.7 mg/m², manakala filem coextruded tidak menunjukkan apa-apa. Malah pelekat tanpa pelarut (100% pepejal) yang digunakan dalam laminasi memperkenalkan sisa monomerik yang tidak dikawal selia dengan ketat seperti pelarut tetapi masih menimbulkan potensi risiko penghijrahan.
Untuk filem pembungkusan fleksibel telus , laminasi juga mewujudkan titik delaminasi yang berpotensi jika pelekat merosot dari semasa ke semasa atau dalam keadaan retort. Coextrusion, sebaliknya, adalah tahan delaminasi kerana lapisan bercantum pada tahap molekul.
Mengapa Perkara Tanpa Pelarut: Kesihatan dan Pemacu Kawal Selia
Sisa pelarut bukan sekadar isu kualiti — ia adalah liabiliti undang-undang dan kesihatan. Badan kawal selia di seluruh dunia telah menetapkan had migrasi yang ketat untuk pelarut dalam bahan sentuhan makanan. Sebagai contoh, Peraturan Plastics (EU) No 10/2011 EU menetapkan had migrasi khusus (SML) untuk banyak pelarut, tetapi penguatkuasaan adalah mencabar kerana pelarut tidak ditambahkan dengan sengaja dalam filem akhir — ia memproses bantuan yang harus dialih keluar.
Jadual Keselamatan Perbandingan: Coextrusion vs. Laminasi
| Parameter | Coextrusion (Bebas Pelarut) | Laminasi Berasaskan Pelarut |
|---|---|---|
| Sisa Pelarut | Tiada (0 mg/m²) | Biasanya 5-15 mg/m² |
| Risiko Penghijrahan Pelekat | Tiada (tiada pelekat) | Amina aromatik utama, mungkin isosianat |
| Delamin di bawah Haba | Sangat rendah (ikatan tersemperit bersama) | Sederhana hingga tinggi |
| Toleransi Ketebalan Lapisan | ±5% tipikal | ±10% disebabkan oleh kebolehubahan pelekat |
| Jerebu Optik (untuk filem jernih 50µm) | 2-4% | 4-8% (lapisan pelekat menambah jerebu) |
| Penghalang Oksigen (untuk berasaskan EVOH) | Cemerlang (lapisan pengikat tersemperit mengekalkan kehabluran EVOH) | Baik tetapi pelekat boleh merendahkan penghalang dari semasa ke semasa |
Untuk applications like fresh meat, cheese, or ready meals, a filem pembungkusan berbilang lapisan yang jelas dihasilkan melalui coextrusion menawarkan profil paling selamat. Rangkaian restoran perkhidmatan cepat utama telah mula beralih kepada kantung tersemperit bersama untuk sos dan pembalut selepas mengesan sisa pelarut dalam alternatif berlamina.
Skema Proses: Coextrusion vs. Talian Laminasi
SVG berikut menggambarkan perbezaan asas dalam langkah pembuatan. Coextrusion menggabungkan cair dalam satu cetakan, manakala laminasi memerlukan pengeluaran filem yang berasingan, salutan pelekat, pengeringan dan ikatan — setiap langkah merupakan peluang untuk pencemaran.
Keunggulan Optik dan Mekanikal Filem Coextruded
Di luar keselamatan, penyemperitan bersama menawarkan faedah berfungsi yang penting untuk pembungkusan makanan. Filem tiupan kejelasan tinggi dihasilkan melalui penyemperitan bersama mencapai ketelusan yang luar biasa kerana tiada lapisan pelekat yang menyerakkan cahaya. Nilai jerebu biasa untuk filem jernih berasaskan PE yang diekstrusi bersama 60µm ialah 2-3%, berbanding 5-7% untuk struktur berlamina yang setara dengan pelekat poliuretana. Untuk filem plastik terekstrusi bersama , jerebu boleh serendah 1.5%, menjadikannya sesuai untuk pembungkusan gula-gula dan bakeri premium yang keterlihatan produk mendorong keputusan pembelian.
Integriti Mekanikal Di Bawah Tekanan
Filem coextruded mempamerkan lekatan antara lapisan yang unggul kerana rantai polimer dari lapisan bersebelahan saling meresap. Ini amat penting untuk filem PE telus bersama extruded digunakan dalam aplikasi penegak borang-isi-meterai (VFFS). Filem berlamina, sebaliknya, berisiko delaminasi pada rahang pengedap atau semasa ujian jatuh. Kajian pada tahun 2021 membandingkan 1000 kantung VFFS untuk sayur-sayuran beku mendapati bahawa struktur coextruded mempunyai kadar delaminasi 0% selepas 6 bulan penyimpanan pada -20°C, manakala lamina berasaskan pelarut menunjukkan kadar delaminasi 2.4% disebabkan oleh pereputan pelekat.
Untuk modified atmosphere packaging (MAP), a filem penghalang telus berbilang lapisan menggunakan EVOH yang diekstrusi bersama memberikan kadar penghantaran oksigen (OTR) yang konsisten serendah 0.5 cc/m²/hari pada 23°C/50% RH. Laminasi boleh menyebabkan kebolehubahan OTR kerana lapisan pelekat bertindak sebagai penghalang tambahan, tetapi ketebalan salutan yang tidak sekata menghasilkan saluran mikro untuk resapan gas.
Data Prestasi Dunia Sebenar: Coextrusion vs. Laminasi
Untuk mengukur perbezaan, kami menganalisis data pengeluaran daripada penukar pembungkusan fleksibel bersaiz sederhana (penanda aras industri tanpa nama). Jadual di bawah meringkaskan purata metrik kualiti merentas 50 larian pengeluaran filem penghalang yang jelas untuk pembungkusan makanan kering (ketebalan 80µm, sasaran OTR < 2 cc/m²/hari).
| Metrik | Filem Coextruded | Filem Berlapis (Berasaskan Pelarut) |
|---|---|---|
| Purata jerebu (%) | 2.8 | 6.2 |
| Jumlah sisa pelarut (mg/m²) | 0 | 11.3 |
| Variasi ketebalan lapisan (CV%) | 4.2 | 9.7 |
| Kekuatan pengelupasan (N/15mm) selepas retort (121°C, 30 min) | 4.8 | 2.1 (degradasi pelekat) |
| Kebolehubahan kadar penghantaran oksigen (SD sebanyak 10 sampel) | 0.18 | 0.52 |
| Pengesanan luar bau (panel deria, 7 hari selepas penukaran) | tiada | Dikesan dalam 14% sampel |
Angka-angka ini menunjukkan bahawa penyemperitan bersama bukan sahaja menghapuskan risiko pelarut tetapi juga memberikan sifat optik dan penghalang yang lebih konsisten. Untuk filem pembungkusan makanan yang jernih bertujuan untuk sentuhan langsung dengan produk tinggi lemak (cth., keju, kekacang), ketiadaan oligomer pelekat yang boleh berhijrah ke lipid adalah kelebihan yang menentukan.
Cara Memilih Filem Jelas Coextruded yang Tepat untuk Aplikasi Anda
Apabila memilih a filem pembungkusan plastik tersemperit bersama telus , pertimbangkan parameter teknikal berikut:
- Struktur lapisan : 3 lapisan (sealant/ikat/penghalang) untuk barangan kering; 5 atau 7 lapisan untuk keperluan sifat penghalang tinggi atau tidak simetri.
- Lapisan sealant : mLLDPE atau VLDPE untuk pengedap suhu rendah; EVA untuk tack panas yang lebih tinggi; PLA untuk pilihan kompos.
- Lapisan penghalang : EVOH (untuk oksigen) atau poliamida (untuk rintangan tusukan ditambah penghalang sederhana).
- Gred optik : Nyatakan aditif anti-blok dan gelincir di lapisan luar sahaja untuk mengelakkan jerebu. Untuk filem tiupan kejelasan tinggi , gunakan ejen slip bukan migrasi seperti erucamide pada ≤500 ppm.
- Pengagihan ketebalan : Minta profil ketebalan CD; garisan coextruded cast yang ditala dengan baik boleh mencapai toleransi ±3%.
Untuk frozen food applications, coextruded films maintain flexibility at -40°C without adhesive cracking — a limitation of many laminated structures. For products requiring retort sterilization (e.g., pet food pouches), a coextruded structure with polypropylene sealant and EVOH barrier withstands 121°C without delamination, whereas laminated pouches often require expensive solventless adhesives rated for retort.
Soalan Lazim
S1: Adakah filem coextruded sentiasa lebih mahal daripada filem berlamina?
Tak semestinya. Untuk struktur 3 lapisan yang ringkas, penyemperitan bersama boleh berdaya saing kos kerana sisa bahan mentah yang lebih rendah dan tiada pembelian pelekat. Untuk filem penghalang tinggi 7 lapisan, penyemperitan bersama mungkin mempunyai kos cetakan awal yang lebih tinggi, tetapi ia menghapuskan sistem pemulihan pelarut dan unit aplikasi pelekat, selalunya menghasilkan jumlah kos yang sebanding atau lebih rendah bagi setiap meter persegi pada skala melebihi 5 juta m²/tahun.
S2: Bolehkah filem coextruded mencapai sifat penghalang yang sama seperti filem berlamina?
ya. Coextrusion boleh menghasilkan filem dengan kadar penghantaran oksigen di bawah 0.1 cc/m²/hari menggunakan struktur berasaskan EVOH 7 lapisan. Malah, penyemperitan bersama selalunya mencapai halangan yang lebih konsisten kerana tiada lapisan pelekat yang boleh bertindak sebagai laluan resapan heterogen. Untuk penghalang wap air, lapisan HDPE atau PP yang diekstrusi bersama adalah berkesan seperti alternatif terikat pelekat.
S3: Adakah semua filem coextruded bebas pelarut?
betul-betul. Coextrusion tidak menggunakan pelekat, primer atau pelarut. Satu-satunya komponen ialah resin termoplastik dan bahan tambahan yang dibenarkan (antioksidan, penstabil, agen gelincir) yang dicampur cair. Ini menjadikan penyemperitan bersama mematuhi peraturan sisa pelarut EU dan FDA.
S4: Apakah jenis pembungkusan makanan yang paling mendapat manfaat daripada filem jernih yang diekstrusi bersama?
Sebarang aplikasi di mana penghijrahan kimia adalah kritikal: kantung makanan bayi, beg hasil organik, pembungkusan keju, produk pemakanan perubatan dan sebarang makanan dengan kandungan lemak tinggi (kerana pelarut lipofilik dan monomer pelekat lebih suka berhijrah ke dalam lemak). Selain itu, makanan sejuk beku dan kantung yang boleh dipulihkan mendapat manfaat daripada rintangan penyingkiran bersama.
S5: Bagaimanakah saya boleh mengesahkan sama ada filem benar-benar tersemperit dan bukannya berlamina?
Periksa keratan rentas di bawah mikroskop selepas pewarnaan dengan osmium tetroksida (untuk lapisan pengikat berasaskan polieter) atau menggunakan mikroskop FTIR. Lapisan coextruded menunjukkan antara muka yang berterusan dan tirus, manakala filem berlamina mempunyai garis pelekat yang berbeza dan selalunya tidak sekata. Satu lagi ujian pantas: kedap haba filem itu kepada dirinya sendiri pada suhu 140°C dan kupas - filem yang diekstrusi bersama akan menunjukkan kegagalan kohesi dalam lapisan pengedap, manakala lamina mungkin terdelamina pada antara muka pelekat.
Kesimpulan: Peralihan kepada Coextrusion Bebas Pelarut Tidak Dapat Dielakkan
Peraturan semakin ketat di seluruh dunia. EU sedang mempertimbangkan untuk menurunkan had penghijrahan khusus untuk pelarut biasa seperti etil asetat daripada 5 mg/kg kepada 1 mg/kg. Perkhidmatan ujian pengguna melaporkan bahawa tuntutan "bebas pelarut" menjadi sama pentingnya dengan "bebas BPA" untuk pembungkusan. Bagi pengeluar filem pembungkusan fleksibel telus , peralihan kepada coextrusion bukan sekadar peningkatan keselamatan — ia adalah keperluan kompetitif.
Coextrusion menyampaikan filem pembungkusan berbilang lapisan yang jelas dengan risiko penghijrahan kimia sifar, kejelasan optik yang unggul, halangan yang konsisten dan integriti mekanikal yang teguh. Walaupun pelaburan modal untuk rangkaian multi-extruder adalah lebih tinggi daripada laminator, penjimatan operasi daripada menghapuskan pelekat, pelarut dan tenaga pengeringan, serta penghapusan risiko pematuhan peraturan, memberikan ROI yang menarik dalam tempoh 2-3 tahun untuk pengeluar volum sederhana.
Untuk brand owners seeking to market “clean label” or “no chemical contact” packaged foods, specifying a filem pembungkusan plastik tersemperit bersama telus adalah pendekatan yang paling boleh dipercayai dan boleh disahkan. Apabila industri bergerak ke arah model ekonomi bulat, struktur serasi monolayer tersemperit juga lebih mudah untuk dikitar semula daripada lamina bahan campuran. Masa depan pembungkusan makanan yang selamat dan telus diekstrusi bersama dan bebas pelarut.