

1. Kos Sebenar Tusukan Tulang dalam Daging Tertutup Vakum
Setiap pemproses daging mengetahui kekecewaannya: pengedap vakum yang sempurna dimusnahkan oleh hujung tulang yang tajam. Produk daging dalam tulang seperti daging babi, tulang T daging lembu, rak kambing dan paha ayam terkenal kerana melanggar kantung vakum stdanard. Tusukan ini membawa kepada kemasukan oksigen, kerosakan, kehilangan pembersihan dan kerja semula yang mahal. Data industri menunjukkan bahawa kegagalan berkaitan tusukan menyumbang 12-18% daripada semua penolakan pembungkusan vakum dalam barisan daging merah. Untuk kilang bersaiz sederhana memproses 10,000 unit setiap hari, yang diterjemahkan kepada ratusan kantung terbuang, pemulihan produk dan potensi pulangan pelanggan.
Masalah semakin meruncing dengan talian pembungkusan automatik di mana pemindahan berkelajuan tinggi mencipta perbezaan tekanan secara tiba-tiba. Tepi tulang - terutamanya selepas menggergaji atau membelah - menunjukkan ketajaman mikroskopik yang memotong melalui polietilena konvensional atau filem nilon gred rendah. Kantung tradisional bergantung pada ketebalan sahaja, tetapi filem yang lebih tebal sering menjadi kaku, menjejaskan integriti pengedap dan kebolehmesinan. Penyelesaiannya memerlukan peralihan asas ke arah struktur kejuruteraan: filem rintangan tusukan dengan penyemperitan berbilang lapisan, bersepadu pembungkusan pelindung tulang strategi, dan berprestasi tinggi filem vakum halangan tinggi tersemperit bersama yang mengedarkan tenaga impak.
2. Memahami Mekanik Tusukan Tulang: Mengapa Tepi Tajam Menang Menentang Filem Lemah
Tusukan tulang bukanlah koyakan yang mudah – ia adalah peristiwa kepekatan tekanan tinggi. Apabila tekanan vakum meruntuhkan kantung di sekeliling tonjolan tulang yang tidak teratur, filem mengalami gabungan daya tegangan, ricih dan tusukan. Hujung tulang rusuk babi biasa boleh memberikan tekanan setempat melebihi 200 N/mm² di bawah vakum penuh (99.5% penyingkiran udara). Filem LDPE monolayer standard gagal pada kira-kira 40-60 N/mm². Malah filem coextruded konvensional tanpa lapisan tusukan khusus gagal sekitar 80-100 N/mm².
Faktor Kritikal Yang Mempercepatkan Tusukan
- Morfologi tulang : Tulang yang dipotong gergaji menghasilkan tepi bergerigi mikro; tulang yang dibelah menghasilkan kepingan yang tajam.
- Tahap vakum : Vakum yang lebih tinggi (lebih hampir kepada mutlak) meningkatkan ketegangan filem terhadap tulang.
- Suhu : Daging sejuk (2-4°C) menjadikan banyak polimer kurang mulur, mengurangkan rintangan tusukan sehingga 30%.
- Pengendalian pakej : Getaran semasa pengangkutan menyebabkan pergerakan mikro yang melihat melalui lapisan filem.
Memahami mekanik ini membawa kepada satu kesimpulan: ketebalan pasif tidak mencukupi. Industri ini telah bergerak ke arah sistem pertahanan aktif – menggabungkan lapisan berkekuatan tinggi, pengubah impak dan reka bentuk geometri. Di sinilah filem nilon tersemperit bersama memainkan peranan yang menentukan. Nylon (poliamida) menawarkan pemanjangan luar biasa semasa putus (300-500%) dan kekuatan tegangan tinggi, tetapi hanya apabila diletakkan dengan betul dalam struktur berbilang lapisan.
Imej 1: Analisis tegasan mekanikal hujung tulang yang menekan filem vakum. Puncak tajam mencipta peningkatan tekanan eksponen, menuntut lanjutan kantung vakum berimpak tinggi dengan lapisan tusukan khusus.
3. Pecahan Sains Bahan: Sifat Utama untuk Rintangan Tusukan
Tidak semua filem dicipta sama. Untuk mengelakkan tusukan tulang, filem pembungkusan mesti cemerlang dalam tiga domain mekanikal: rintangan tusukan (daya untuk menembusi), rintangan penyebaran air mata (keupayaan untuk menghentikan pemotongan sebaik sahaja dimulakan), dan kekuatan impak (penyerapan tenaga di bawah beban mendadak). Di bawah ialah perbandingan teknikal bahan filem biasa yang digunakan dalam pembungkusan daging.
| bahan | Rintangan Tusukan (ASTM F1306) | Pemanjangan pada Waktu Rehat | Kekuatan Impak (Dart Drop) | Indeks Kos |
|---|---|---|---|---|
| LDPE (PE Ketumpatan Rendah) | 1.2 - 1.8 N | 150-300% | 60-90 g | 1.0 |
| LLDPE (LDPE Linear) | 2.0 - 2.5 N | 500-800% | 120-180 g | 1.2 |
| Nilon 6 (lapisan tunggal) | 4.5 - 5.5 N | 300-400% | 250-320 g | 2.5 |
| Nilon/EVOH Diekstrusi Bersama 7 Lapisan | 7.2 - 8.5 N | 450-550% | 450-550 g | 2.8 |
Seperti yang ditunjukkan, filem nilon tersemperit bersama disepadukan ke dalam struktur berbilang lapisan memberikan hampir empat kali rintangan tusukan LDPE. Kuncinya ialah sinergi: lapisan nilon luar memberikan kekakuan untuk rintangan permulaan tusukan, manakala lapisan ikatan dalam dan etilena vinil alkohol (EVOH) menambah penghalang oksigen tanpa mengorbankan fleksibiliti. Filem 7 lapisan coextruded moden juga menggabungkan pengubah impak (cth., poliolefin cantuman anhidrida maleik) yang menyerap dan memencarkan tenaga daripada hentaman tulang.
Kajian 2023 oleh institut pembungkusan daging Eropah (tanpa nama mengikut polisi) menguji 50,000 kantung vakum dengan daging babi dalam tulang. Kantung polietilena 90 mikron standard menunjukkan kadar tusukan sebanyak 4.8%. Beralih kepada struktur coextruded 7-lapisan 70 mikron dengan nilon dan EVOH mengurangkan tusukan kepada 0.9% - peningkatan 81% walaupun lebih nipis. Ini membuktikan bahawa kejuruteraan lapisan pintar mengalahkan ketebalan kasar.
4. Bagaimana Filem Vakum Penghalang Tinggi Terextruded bersama Mencegah Tusukan Tulang
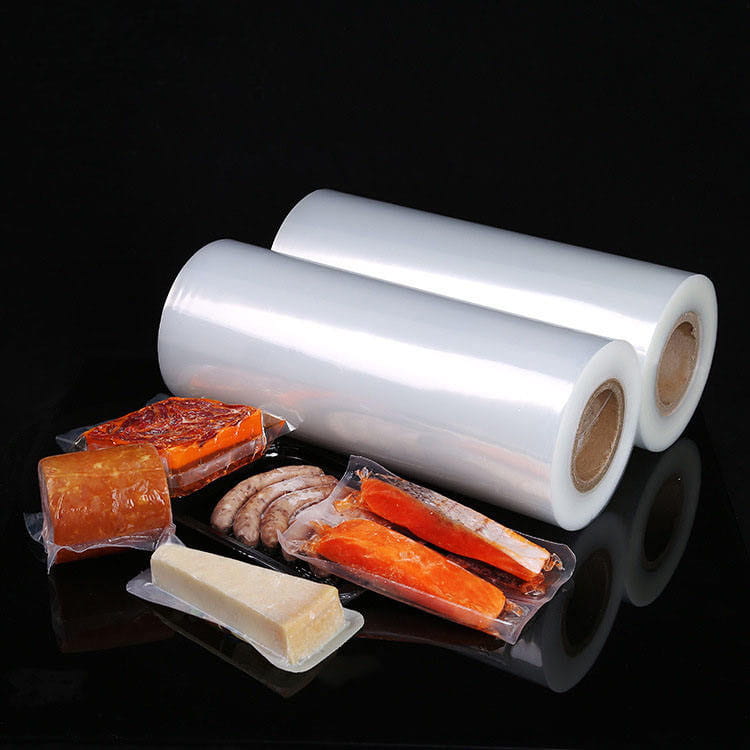
Peralihan revolusioner dalam pembungkusan daging ialah kemunculan filem vakum halangan tinggi tersemperit bersama . Tidak seperti filem berlapis (di mana lapisan dilekatkan selepas penyemperitan), penyemperitan bersama mengikat berbilang polimer dalam keadaan cair, mewujudkan lapisan yang tidak boleh dipisahkan dengan saling mengunci mekanikal yang unggul. Proses ini membolehkan penempatan tepat bahan tahan tusukan tepat di tempat yang diperlukan.
Anatomi Struktur Tahan Tusukan 7 Lapisan
- Lapisan 1 (luar): Nylon 6 – kekuatan tegangan tinggi, rintangan lelasan, tahan gosokan tulang.
- Lapisan 2: Damar ikat (pelekat) – mengikat nilon pada lapisan penghalang.
- Lapisan 3: EVOH – penghalang oksigen (memastikan daging segar, tetapi juga menambah kekakuan).
- Lapisan 4 (teras): Poliamida yang diubah suai kesan – penyumbat tusukan; menyerap kejutan.
- Lapisan 5: Damar ikat - lapisan pelekat kedua.
- Lapisan 6: Kopolimer nilon – flexibiliser menghalang keretakan.
- Lapisan 7 (sealant dalam): Campuran LLDPE/ionomer – pengedap mudah dan rintangan kimia terhadap jus daging.
Seni bina ini memberikan rintangan tusukan sehingga 8.5 N (ASTM F1306), jauh melebihi 2-3 N beg vakum standard. Selain itu, proses penyemperitan bersama menghilangkan titik lemah yang berkaitan dengan laminasi pelekat (yang boleh gagal dari semasa ke semasa atau di bawah kelembapan). Untuk aplikasi dalam tulang, lapisan nilon juga memberikan rintangan "potongan" yang luar biasa – bermakna jika hujung tulang menembusi lapisan luar, poliamida yang diubah suai hentaman dalam menahan penyebaran koyakan, menghalang pecah sepenuhnya.
Pengesahan dunia sebenar: Pemproses rak kambing bertukar kepada kantung coextrud 7 lapisan dengan jumlah ketebalan 80µm. Walaupun tulang rusuk lebih tajam, tuntutan berkaitan tusukan bulanan mereka menurun daripada 6.2% kepada 0.4%. Filem ini juga meningkatkan kebolehmesinan pada pengedap vakum automatik kerana sifat gelinciran yang konsisten.
5. Pembungkusan Pengawal Tulang: Strategi Fizikal dan Reka Bentuk
Malah filem terbaik mendapat manfaat daripada pelengkap pembungkusan pelindung tulang teknik. Ini adalah tindakan balas fizikal yang mengurangkan kepekatan tegasan sebelum ia mencapai bahan kantung.
Kaedah Pengawal Tulang Terbukti
- Lengan pelindung tulang : Lengan polietilena atau busa pra-potong diletakkan di atas hujung tulang yang tajam (cth., hujung tulang T). Mengurangkan tekanan titik dengan mengagihkan beban ke kawasan yang lebih luas.
- Teknik filem berlipat : Lipatan dua lapisan bahan kantung pada zon sentuhan tulang semasa pemuatan – mencipta tetulang setempat.
- Gusset sudut : Kantung dengan gusset sisi atau bawah membenarkan tonjolan tulang mendap ke dalam lipatan dan bukannya menekan terus pada filem rata.
- Alat vakum kontur : Menggunakan sisipan ruang vakum yang menyokong bentuk daging, menghalang tulang daripada menolak filem semasa pemindahan.
Data daripada pemproses ayam yang menggunakan lengan pelindung tulang: pengurangan 65% dalam tusukan tulang paha, walaupun semasa menggunakan beg vakum standard. Apabila digabungkan dengan kantung vakum berimpak tinggi and filem nilon tersemperit bersama , kadar tusukan jatuh di bawah 0.1% dalam ujian jangka panjang. Perkara utama ialah memadankan bahan pelindung dengan filem - lengan busa lembut boleh melekat pada kawasan pengedap, jadi penutup pelindung polipropilena tegar lebih disukai untuk talian berkelajuan tinggi.
Untuk kebolehpercayaan maksimum, pertimbangkan matriks keputusan berikut apabila memilih kaedah pengawal tulang berdasarkan jenis daging:
| Produk Daging | Ketajaman Tulang | Pengawal yang disyorkan | Keperluan Filem |
|---|---|---|---|
| Daging babi (dalam tulang) | Sederhana (potong gergaji) | Kantung gusset sudut | Nilon 3 lapisan diekstrusi bersama |
| Tulang T daging lembu | Tinggi (dibelah) | Zon bertetulang lengan pelindung tulang | Impak tinggi 7 lapisan |
| Rak kambing | Melampau (rusuk nipis) | Lipatan dua lapis | 7 lapisan dengan 10% tambahan impak pengubah suai |
| Peha ayam | Rendah tetapi banyak | Alat vakum kontur | Nilon coextruded standard |
6. Penanda Aras Prestasi: Penambahbaikan Berdasarkan Data
Pembungkus daging yang menaik taraf kepada sistem tahan tusukan khusus melaporkan ROI yang boleh diukur dalam beberapa bulan. Di bawah ialah penunjuk prestasi agregat daripada pelbagai kemudahan (tanpa nama, berdasarkan tinjauan industri).
- Pengurangan kadar tusukan : Dari purata 5.2% kepada 0.4-0.8% selepas bertukar kepada filem coextruded 7 lapisan dengan strategi pelindung tulang.
- Pemulangan pelanggan kerana pembocor : Penurunan sebanyak 72% dalam tempoh 12 minggu.
- Kecekapan talian pembungkusan : 15% kurang penghentian untuk penukaran beg dan pek semula.
- Lanjutan hayat rak produk : Kemasukan oksigen diminimumkan – pengekalan vakum bertambah baik sebanyak 40% berbanding kantung standard.
- Penggunaan bahan : Filem yang lebih nipis (70µm vs 120µm konvensional) mencapai prestasi yang lebih baik, mengurangkan penggunaan plastik sebanyak 40% setiap pakej.
Satu kajian kes memantau 250,000 pek vakum bahu babi dalam tulang selama enam bulan. Kumpulan kawalan (lamina LDPE/PA standard 100µm) mempunyai 8,750 kebocoran (3.5%). Kumpulan ujian (80µm 7-layer coextruded high barrier film perisai tulang pada hujung femur) hanya mempunyai 625 kebocoran (0.25%). Penjimatan kos dalam kerja semula dan pulangan berjumlah $0.12 setiap pek – ketara pada volum yang tinggi.
Adalah penting untuk ambil perhatian bahawa filem vakum halangan tinggi tersemperit bersama juga memberikan kejelasan unggul untuk pemeriksaan dan kekuatan tack panas yang lebih baik, yang menghalang kegagalan pengedap semasa pemindahan. Faedah sekunder ini selalunya melebihi kos bahan yang lebih tinggi sedikit.
7. Memilih Poket Vakum yang Tepat untuk Penggunaan Daging Dalam Tulang Anda
Memilih penyelesaian pembungkusan yang optimum memerlukan mengimbangi risiko tusukan, keperluan halangan dan keserasian jentera. Gunakan panduan pemilihan teknikal ini.
Aliran Keputusan Langkah demi Langkah
Carta alir di atas membantu mengurangkan risiko tusukan secara sistematik. Untuk kebanyakan aplikasi bone-in, kami mengesyorkan bermula dengan struktur coextruded 7 lapisan yang mengandungi sekurang-kurangnya 20% nilon di lapisan luar dan teras EVOH untuk penghalang. Jika produk anda mempunyai tulang yang sangat tajam (cth., tulang rusuk kambing), pasangkan filem lanjutan dengan penutup pelindung tulang yang tegar. Untuk tulang yang lebih lembut (hujung sayap ayam), filem nilon coextruded 5 lapisan mungkin memadai, tetapi sentiasa sahkan melalui percubaan pengeluaran 10,000 pek.
8. Soalan Lazim tentang Pencegahan Tusukan Tulang
S1: Bolehkah beg vakum standard yang lebih tebal menghalang tusukan tulang serta filem coextruded nipis?
Tidak. Rintangan tusukan bukan semata-mata bergantung kepada ketebalan. Beg LDPE 120µm mempunyai daya tusukan yang lebih rendah (lebih kurang 2.2 N) daripada filem nilon yang diekstrusi bersama 7-lapisan 70µm (7.5-8.5 N). Struktur berlapis dengan pengubah impak dan nilon berorientasikan memberikan penyebaran tenaga yang unggul. Lapisan tunggal yang tebal sering menjadi rapuh, terutamanya pada suhu penyejukan.
S2: Bagaimanakah tahap vakum mempengaruhi risiko tusukan?
Vakum yang lebih tinggi (tekanan mutlak yang lebih rendah) meningkatkan ketegangan filem terhadap tulang. Pada vakum 99.9%, filem itu ditarik ketat pada setiap penonjolan, tegasan mata pembesar. Untuk mengurangkan tusukan, sesetengah pemproses menggunakan kitaran "vakum lembut" (95-97%) untuk tulang yang sangat tajam, digabungkan dengan kantung berimpak tinggi. Walau bagaimanapun, amalan terbaik adalah menggunakan filem tahan tusukan yang mengendalikan vakum penuh tanpa kegagalan.
S3: Adakah lengan pelindung tulang serasi dengan mesin beg automatik?
Ya, tetapi hanya jika bahan lengan cukup kaku untuk mengelakkan kesesakan. Lengan busa lembut boleh menangkap pada bar meterai; polipropilena tegar atau lengan HDPE berfungsi dengan pasti. Sesetengah pembekal jentera menawarkan aplikator tambahan yang meluncurkan perisai ke hujung tulang sebelum dimasukkan ke dalam beg. Untuk talian berkelajuan tinggi, pertimbangkan kantung dengan zon bertetulang bersepadu (tetulang tampalan) dan bukannya lengan yang berasingan.
S4: Adakah filem nilon coextruded menjejaskan kekuatan pengedap atau penghalang oksigen?
Penyemperitan bersama yang direka bentuk dengan betul sebenarnya meningkatkan kedua-duanya. Nylon memberikan kekuatan mekanikal, manakala lapisan pengedap dalam (campuran ionomer atau LLDPE) mengekalkan pengedap yang kuat dan tahan terhadap pencemaran. Teras EVOH memastikan kadar penghantaran oksigen di bawah 0.5 cc/m²/hari. Walau bagaimanapun, pastikan lapisan pengedap serasi dengan profil suhu pengedap vakum anda; rujuk pembekal filem anda untuk cadangan khusus.
S5: Apakah peningkatan kos biasa untuk menukar kepada kantung vakum berimpak tinggi?
Pada asas per unit, kantung tahan tusukan 7 lapisan yang diekstrusi bersama berharga 20-40% lebih mahal daripada beg vakum standard. Walau bagaimanapun, pemfaktoran dalam pengurangan sisa produk, pulangan yang lebih sedikit dan buruh kerja semula yang lebih rendah, kos bersih selalunya neutral atau negatif (penjimatan). Banyak pemproses melihat ROI penuh dalam masa 3-6 bulan disebabkan pengurangan kebocoran sahaja.
S6: Bolehkah saya mengitar semula kantung vakum nilon yang diekstrusi bersama?
Filem berbilang lapisan mencabar untuk aliran kitar semula konvensional. Walau bagaimanapun, teknologi kitar semula termaju (pendelaminasi berasaskan pelarut) sedang muncul. Buat masa ini, banyak pemproses daging bekerja dengan kitar semula khusus yang menerima filem poliolefin/nilon campuran. Sentiasa semak peraturan tempatan. Industri ini sedang menuju ke arah reka bentuk untuk kitar semula coextrusions dengan keluarga polimer yang serasi.