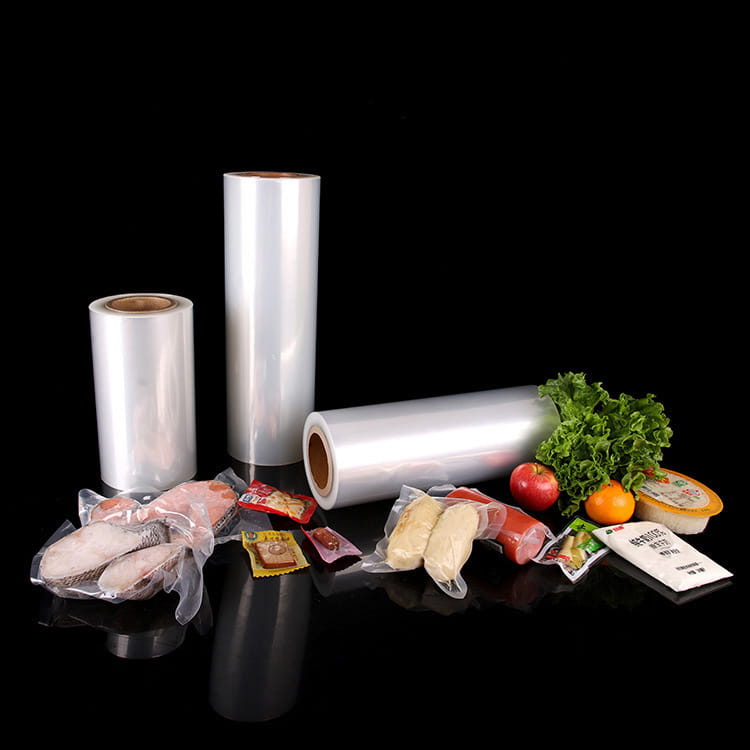


1. Menentukan Jenis Filem Polietilena: LDPE, LLDPE dan HDPE
Filem polietilena (PE) mendominasi pembungkusan fleksibel kerana kepelbagaian, rintangan kimia dan kecekapan kosnya. Aplikasi industri bergantung pada tiga subkumpulan utama: filem ldpe (polietilena berketumpatan rendah), filem lldpe (polietilena berketumpatan rendah linear), dan filem hdpe (polietilena berketumpatan tinggi). Setiap satu menawarkan sifat mekanikal dan optik yang berbeza yang ditentukan oleh percabangan rantai polimer dan kehabluran. Memahami perbezaan ini adalah asas untuk pengeluar filem polietilena apabila penyelesaian kejuruteraan untuk pembungkusan makanan, penutup pertanian atau pelapik industri tugas berat.
LDPE dicirikan oleh fleksibiliti yang tinggi, kejelasan dan kekuatan impak. LLDPE memberikan kekuatan tegangan dan rintangan tusukan yang unggul kerana struktur linearnya dengan cawangan pendek. HDPE mempamerkan kehabluran yang tinggi, menawarkan kekakuan, prestasi penghalang, dan rintangan kimia yang sangat baik. Jadual di bawah meringkaskan parameter teknikal utama yang biasa dirujuk dalam garisan filem yang ditiup dan proses salutan penyemperitan.
| Harta benda | Filem LDPE | Filem LLDPE | Filem HDPE |
|---|---|---|---|
| Ketumpatan (g/cm³) | 0.917 – 0.930 | 0.915 – 0.925 | 0.941 – 0.965 |
| Kekuatan Tegangan (MD, MPa) | 10 – 20 | 25 – 45 | 25 – 40 |
| Pemanjangan pada Rehat (%) | 400 – 650 | 500 – 800 | 200 – 500 |
| Kadar Penghantaran Wap Air (WVTR, g/(m²·hari)) | 6 – 15 | 5 – 12 | 2 – 6 |
| Kejelasan Optik | tinggi | Sederhana-Tinggi | Rendah Legap |
| Aplikasi Biasa | Kecutkan filem, pembungkusan ringan, beg | Pembalut regangan, guni tugas berat, pelapik | Barangan runcit, beg baju-T, cadar industri |
Dalam pembuatan moden, pengadunan LDPE dan LLDPE mengoptimumkan kebolehprosesan sambil mengekalkan keliatan. Untuk aplikasi berkekuatan tinggi, filem hdpe manufacturers selalunya menggunakan coextrusion filem tuang atau tiupan untuk menggabungkan ketegaran HDPE dengan lapisan pengedap. Profil hartanah ini secara langsung mempengaruhi reka bentuk cetakan, kecekapan penyejukan dan ketegangan lilitan masuk gulungan filem polietilena barisan pengeluaran.
2. Penyemperitan Filem Tiupan: Teknologi Teras untuk Filem Tiub
Penyemperitan filem tiupan kekal sebagai teknik yang paling meluas untuk menghasilkan filem ldpe , filem lldpe , dan struktur tersemperit berbilang lapisan. Dalam proses ini, polimer cair dipaksa ke atas melalui cetakan anulus, ditiup oleh udara dalaman untuk membentuk gelembung, disejukkan oleh gelang udara, dan runtuh menjadi rata gulungan filem polietilena stok. Pembolehubah kawalan utama termasuk nisbah letupan (BUR), ketinggian garisan fros (FLH) dan kelajuan berlepas, yang secara kolektif menentukan orientasi mekanikal filem dan profil ketebalan.
Data industri menunjukkan bahawa BUR antara 2:1 hingga 4:1 menghasilkan sifat tegangan yang seimbang dalam arah MD/TD. moden garisan filem yang ditiup menggabungkan kawalan profil automatik, IBC (penyejukan gelembung dalaman), dan dos gravimetrik untuk mengekalkan variasi tolok di bawah ±5%. Garis biasa untuk gulungan polietilena perindustrian boleh mengeluarkan 250–500 kg/j untuk HDPE monolayer, manakala garisan berbilang lapisan (3, 5, atau 7 lapisan) meningkatkan halangan dengan menyepadukan lapisan PA atau EVOH. Skema di bawah menggambarkan komponen penting sistem penyemperitan filem tiupan.
Maju garisan filem yang ditiup kini menyepadukan pemantauan ketebalan masa nyata melalui penderia kapasitif dan pemanasan bolt mati automatik, membolehkan lembaran poli tersuai pengeluaran dengan toleransi yang ketat (±5–8%). Peningkatan teknikal ini adalah penting untuk gulungan polietilena perindustrian yang memerlukan lebar rata yang konsisten dan bahan buangan yang dikurangkan.
3. Penyemperitan Lanjutan: Kejuruteraan PA/PE Filem dan Struktur Filem PA/PP
Untuk aplikasi penghalang yang menuntut — seperti pembungkusan vakum, pembungkusan suasana diubah suai (MAP), dan pembendungan kimia — filem PE satu lapisan tidak mencukupi. Jurutera bergantung pada penyemperitan berbilang lapisan yang menggabungkan poliamida (PA) dengan poliolefin. Terutamanya, filem pa/pe dan filem pa/pp mewakili struktur kejuruteraan termaju yang merapatkan penghalang oksigen (lapisan PA) dengan kebolehtelapan dan rintangan lembapan (lapisan PE atau PP). Filem sedemikian menyampaikan kadar penghantaran oksigen (OTR) serendah 2–8 cm³/(m²·hari·atm) pada 23°C dan 50% RH, berbdaning >2000 cm³ untuk PE standard.
Dalam konfigurasi penyemperitan 5 lapisan biasa (PA/tie/PE/tie/PA atau simetri PA/PE), teras PA menyumbang kepada rintangan tusukan, pengekalan aroma dan kekuatan mekanikal. Untuk aplikasi thermoforming, filem pa/pp memberikan rintangan haba yang lebih tinggi (takat lebur >160°C) berbanding struktur berasaskan PE, menjadikannya sesuai untuk kantung retort atau pembungkusan isi panas. Data daripada ujian perindustrian menunjukkan bahawa filem PA/PE yang diekstrusi bersama mengurangkan kadar kegagalan pakej sebanyak 40% dalam segmen makanan sejuk beku disebabkan oleh rintangan retak-lentur yang dipertingkatkan.
Kelebihan utama penyemperitan PA/PE dan PA/PP
- Peningkatan halangan oksigen sehingga 98% berbanding PE monolayer.
- Kebolehbentukan termoformula yang sangat baik untuk dulang lukis dalam (nisbah cabutan ≥6 mm).
- Rintangan kimia yang dipertingkatkan terhadap minyak, lemak dan pelarut.
- Keserasian dengan garisan pengedap borang-isi berkelajuan tinggi.
Memimpin pengeluar filem polietilena mengguna pakai garisan tiupan atau tuang berbilang lapisan dengan resin lapisan pengikat khusus untuk memastikan lekatan antara lapisan > 4 N/15mm. Hasilnya tahan lama gulungan filem polietilena stok yang memenuhi peraturan hubungan makanan yang ketat dan piawaian industri seperti EN 13678.
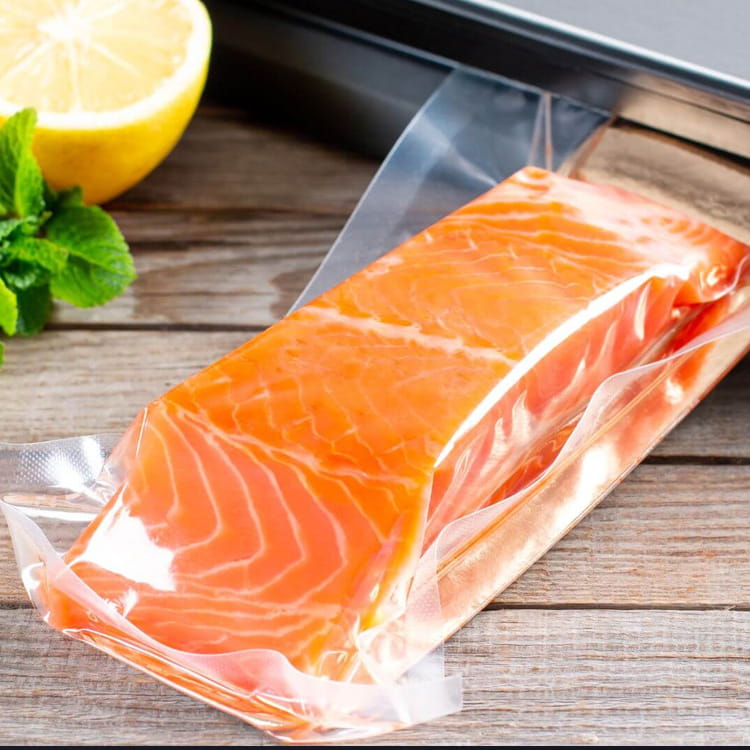
Rajah: Pengeluaran gulungan polietilena berbilang lapisan — contoh penyemperitan industri untuk filem penghalang.
4. Parameter Teknikal untuk Kepingan Poli Tersuai dan Gulung Industri
Pembuatan lembaran poli tersuai dan gulungan polietilena perindustrian memerlukan kawalan tepat ke atas lebar, ketebalan, diameter teras dan sifat mekanikal. tipikal gulungan filem polietilena dimensi berkisar antara 500 mm hingga 3000 mm lebar, dengan diameter luar gulung sehingga 1000 mm (diameter dalam teras 76 mm atau 152 mm). Untuk penutup industri tugas berat atau penghalang wap pembinaan, kepingan HDPE dengan ketebalan 100–300 µm dihasilkan dengan penstabil UV dan rawatan permukaan anti-gelincir.
Parameter penting dalam penyemperitan filem tiupan untuk lembaran tersuai ialah lebar rata, yang berkorelasi secara langsung dengan lilitan gelembung dan ketegangan penggulungan. Selain itu, jadual berikut menggariskan spesifikasi tipikal untuk filem lldpe dan filem ldpe gulungan industri:
| Parameter | Helaian LDPE tersuai | Gulung LLDPE Perindustrian | Gulungan Tugas Berat HDPE |
|---|---|---|---|
| Julat ketebalan (µm) | 25 – 250 | 40 – 200 | 80 – 350 |
| Lebar gulungan maksimum (mm) | 2800 | 3000 | 2500 |
| Kekuatan tegangan (MD, MPa) | 15–22 | 35–50 | 28–45 |
| Kekuatan impak (Dart drop, g) | 150–350 | 350–800 | 200–500 |
| Pilihan tambahan | Slip, antiblock, UV | Anti statik, slip | UV, karbon hitam |
Untuk lembaran poli tersuai , pengeluar melaraskan reka bentuk skru penyemperit (skru penghalang dengan bahagian pencampuran) dan jurang cetakan (0.8–2.5 mm) untuk mengekalkan keseragaman ketebalan. Penggulung berkelajuan tinggi dengan kawalan ketegangan gelung tertutup menghapuskan teleskop dan memastikan kekerasan gulungan yang konsisten, penting untuk proses penukaran hiliran seperti pembuatan beg atau laminasi.
5. Aplikasi Utama Memanfaatkan Gulungan Filem Polietilena Merentasi Industri
Kebolehsuaian daripada filem ldpe , filem lldpe dan coextruded structures translates into a wide spectrum of applications. Each market demands specific mechanical, optical, and barrier profiles:
- Pembungkusan makanan: Filem pengecutan berasaskan LDPE untuk dulang ayam, tudung regangan LLDPE untuk pembalut palet, dan filem pa/pe untuk pengawetan keju atau daging (memanjangkan jangka hayat dari 7 hingga 21 hari).
- Filem pertanian: LDPE penstabil UV untuk penutup rumah hijau (seumur hidup 12–24 bulan) dan filem regangan silaj menggunakan LLDPE/tali/EVOH berbilang lapisan untuk mengurangkan kemasukan oksigen sebanyak 90%.
- Karung perindustrian tugas berat: Filem HDPE/LLDPE terekstrusi bersama dengan ketebalan 120–180 µm, mencapai rintangan beban atas > 400 N untuk bahan binaan atau serbuk kimia.
- Perubatan & kebersihan: Filem bernafas dihasilkan dengan menambahkan pengisi kalsium karbonat pada PE, kemudian regangan untuk mencipta mikropori; digunakan dalam langsir pembedahan dan penutup pelindung.
Analisis pasaran menunjukkan bahawa permintaan global untuk gulungan polietilena perindustrian berkembang pada 4.2% setiap tahun, didorong oleh pembungkusan dan automasi e-dagang. Pengeluar filem polietilena melabur dalam saluran filem yang ditiup dengan haul-off berayun untuk mengurangkan jalur tolok, menjamin kualiti gulungan yang memenuhi piawaian ASTM D2103.
6. Kawalan Kualiti dan Pemilihan Bahan untuk Pengilang Filem
Pengeluaran konsisten berprestasi tinggi gulungan filem polietilena inventori bergantung pada protokol kualiti yang ketat. Pengeluar filem polietilena gunakan ujian makmal untuk indeks aliran cair (MFI), kiraan gel dan sifat optik. Untuk garisan filem yang ditiup , sistem pemantauan dalam talian menjejak ketebalan melalui penderia tolok kapasitif atau beta, memberikan maklum balas gelung tertutup kepada acuan automatik. Ujian tegangan mengikut ASTM D882 adalah wajib untuk pesanan tersuai yang memerlukan pemanjangan khusus (cth., >600% untuk filem regangan).
Pemilihan bahan melibatkan pemilihan antara Ziegler-Natta atau LLDPE bermangkin metalosen — yang terakhir memberikan pengagihan berat molekul yang lebih sempit dan kejelasan yang dipertingkatkan. Untuk prestasi tinggi lembaran poli tersuai , nisbah tuntutan semula mesti dikawal (<20% sekerap selepas industri) untuk mengelakkan gel degradasi. Selain itu, penyematan elektrostatik dan rawatan korona (38–44 dyne/cm) memastikan kebolehcetakan dan kekuatan ikatan laminasi. Jadual di bawah menggariskan ujian kualiti biasa dan kriteria penerimaan:
| Parameter Ujian | Kaedah | Spesifikasi Biasa (LDPE/LLDPE) |
|---|---|---|
| Variasi ketebalan | ASTM D374 | ±5% daripada nominal |
| Kekuatan tegangan (MD) | ASTM D882 | >20 MPa (LDPE), >35 MPa (LLDPE) |
| Koyakan Elmendorf (MD) | ASTM D1922 | 150 – 400 g |
| COF (filem-ke-filem) | ASTM D1894 | 0.2 – 0.4 |
Maju manufacturers also perform dynamic mechanical analysis (DMA) to evaluate film modulus at varying temperatures, ensuring gulungan polietilena perindustrian berfungsi dalam storan sejuk (-20°C) atau persekitaran haba tinggi (60°C).
Soalan Lazim (FAQ)
S1: Apakah perbezaan utama antara filem LDPE dan filem LLDPE dalam penyemperitan?
LDPE mempunyai kekuatan cair yang lebih tinggi dan lebih mudah untuk diproses garisan filem yang ditiup , menawarkan kejelasan dan gloss yang lebih baik. LLDPE memberikan kekuatan tegangan, tusukan dan koyakan yang unggul tetapi memerlukan kuasa motor yang lebih tinggi kerana kelikatannya yang lebih tinggi. Campuran LDPE/LLDPE adalah biasa untuk mengimbangi kebolehprosesan dengan keliatan mekanikal.
S2: Bagaimanakah filem PA/PE dibandingkan dengan filem PA/PP untuk pembungkusan makanan?
filem pa/pe menawarkan kebolehtelapan dan penghalang lembapan yang sangat baik pada kos rendah, sesuai untuk aplikasi sejuk/beku. filem pa/pp tahan suhu yang lebih tinggi (retort sehingga 121°C) dan memberikan rintangan kimia yang unggul, sesuai untuk hidangan siap dan pembungkusan isi panas.
S3: Bolehkah kepingan poli tersuai dikitar semula selepas penggunaan industri?
Ya, kebanyakan gulungan industri polietilena boleh dikitar semula melalui aliran kitar semula mekanikal. Walau bagaimanapun, penyeekstrusan berbilang bahan (PA/PE) memerlukan pengasingan atau penyerasi. Banyak pengeluar menawarkan program ambil balik untuk sisa pasca industri untuk menghasilkan pelet kitar semula untuk lapisan sentuhan bukan makanan.
S4: Apakah julat ketebalan biasa untuk filem HDPE dalam aplikasi tugas berat?
Untuk construction vapor barriers and geomembranes, HDPE film thickness ranges from 150 µm to 500 µm. For grocery sacks or merchandise bags, thickness is typically 10–30 µm. Pengeluar filem hdpe sering mengubah suai ketumpatan dengan bahan tambahan untuk mencapai kekakuan tertentu dan rintangan koyakan.
S5: Bagaimanakah saya boleh memastikan keseragaman tolok yang konsisten dalam gulungan filem polietilena saya?
Kekalkan suhu cair yang stabil, gunakan kawalan bolt mati automatik dengan pengimbasan ketebalan, dan optimumkan aliran udara penyejuk di sekeliling gelembung. moden garisan filem yang ditiup dilengkapi dengan IBC (penyejukan gelembung dalaman) boleh mengurangkan variasi tolok kepada ±3–5%.