

Memahami Pasaran Pouch Vakum Hari Ini
Jenama makanan yang beralih daripada dulang dan balang tegar mendapati bahawa pembungkusan fleksibel berubah lebih daripada penampilan rak. Bekerja dengan berkemampuan pengeluar kantung vakum mempengaruhi jangka hayat, kos pengangkutan dan prestasi produk sebaik sahaja produk itu mencapai penyejuk runcit. Kategori ini telah berkembang dengan cepat kerana kantung fleksibel menggunakan kurang bahan bagi setiap unit volum produk, dihantar dengan lebih rata sebelum diisi dan memberikan jenama permukaan boleh dicetak yang lebih luas untuk bercerita. Pertumbuhan itu juga telah menarik dalam pelbagai pembekal beg vakum , daripada penukar serantau yang kecil kepada operasi filem-ke-kantung bersepadu yang besar, yang menjadikan keputusan penyumberan lebih sukar daripada lebih mudah.
Cabaran praktikal untuk pembeli ialah dua kantung boleh kelihatan hampir sama pada rak dan berkelakuan berbeza sama sekali dalam rantaian pengedaran. Seseorang memegang meterai vakum selama empat belas bulan; yang lain hilang integriti selepas enam. Perbezaannya biasanya berpunca dari penggubalan filem, kejuruteraan meterai, dan disiplin kualiti kilang yang menghasilkannya, bukan cetakan di luar. Panduan ini menerangkan faktor teknikal dan operasi yang patut diperiksa sebelum pesanan pembelian dibuat, supaya keputusan pembungkusan dibuat berdasarkan bukti dan bukannya helaian jualan.
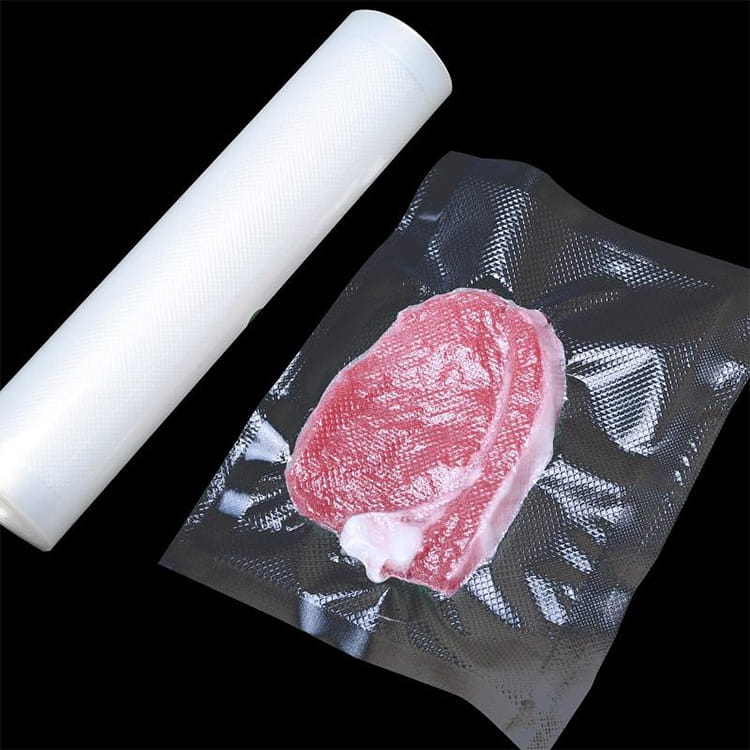
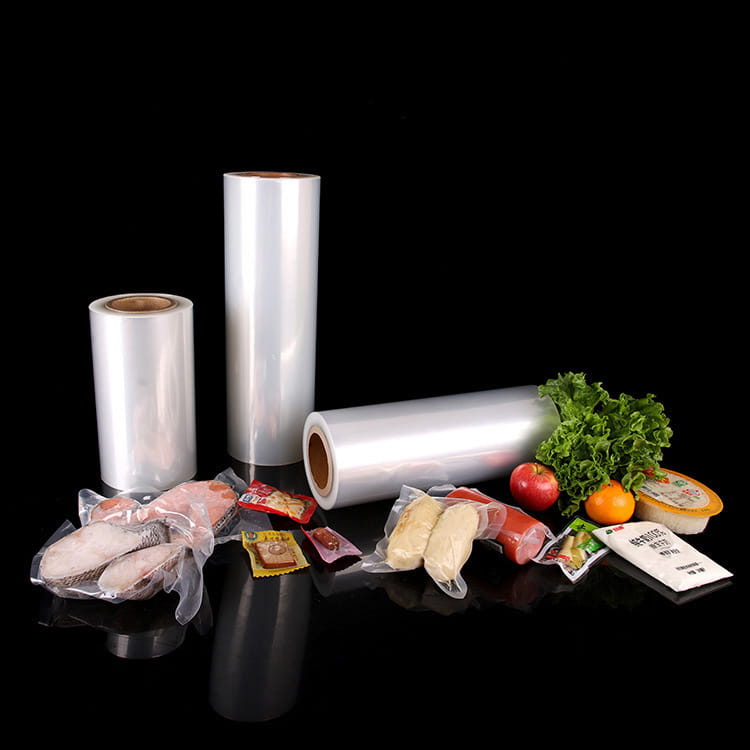
Stok kantung fleksibel disediakan untuk garisan pengisian gred makanan
Pembeli menyelidik a beg pembungkusan program buat kali pertama sering menganggap bahan boleh ditukar ganti merentas pembekal. Dalam amalan, struktur filem, ketekalan tolok dan kekuatan ikatan laminasi cukup berbeza antara kilang yang mana spesifikasi nominal yang sama boleh berprestasi sangat berbeza apabila ia melalui ruang vakum dan peralatan pengedap pelanggan sendiri.
Sains Bahan Di Sebalik Kantung Gred Makanan yang Boleh Dipercayai
Kebanyakan kantung vakum gred makanan dibina daripada struktur berlamina dan bukannya satu lapisan plastik. Pembinaan biasa memasangkan lapisan penghalang, selalunya nilon atau filem bersalut, dengan lapisan pengedap polietilena. Di sinilah istilah PA/PE berasal: poliamida di luar untuk rintangan tusukan dan kebolehcetakan, polietilena di bahagian dalam untuk pengedap haba yang boleh dipercayai dan selamat untuk makanan. Berwibawa pengeluar filem pembungkusan makanan kawal toleransi tolok dengan ketat, kerana filem yang berbeza walaupun beberapa mikron merentasi gulungan boleh menyebabkan pengedap yang tidak konsisten pada talian berkelajuan tinggi.
Prestasi penghalang biasanya diterangkan melalui kadar penghantaran oksigen dan kadar penghantaran wap lembapan. Nombor yang lebih rendah pada kedua-duanya bermakna perlindungan yang lebih lama terhadap pengoksidaan dan staling. Produk dengan kandungan lemak, seperti daging atau keju yang diawetkan, sangat sensitif terhadap kemasukan oksigen, jadi pembeli yang mendapatkan sumber untuk kategori tersebut harus meminta julat kadar penghantaran sebenar dan bukannya menerima label "halangan tinggi" generik. Carta di bawah membandingkan julat prestasi biasa merentas pendekatan filem biasa yang digunakan untuk kantung gred makanan, yang dijaringkan pada skala relatif dengan bilangan yang lebih tinggi menunjukkan prestasi yang lebih kukuh dalam kategori tersebut.
Prestasi bahan relatif merentas struktur kantung vakum biasa
Perbandingan itu menggambarkan mengapa a filem pa/pe struktur kekal sebagai pengesyoran lalai untuk produk yang perlu memegang vakum yang dalam tanpa lubang jarum pada garisan lipatan. Filem mono-lapisan adalah lebih ringan dan lebih murah, yang sesuai dengan barangan kering, rak-stabil, tetapi ia biasanya tidak dapat memadankan struktur berlamina pada prestasi penghalang atau ketahanan terhadap lelasan semasa transit. Untuk perniagaan yang menilai Beg vakum PA/PE terhadap alternatif yang lebih mudah, pilihan yang tepat bergantung pada kandungan lembapan produk, jangkaan masa pengedaran, dan sama ada kantung akan dibekukan, kerana kitaran pencairan beku yang berulang memberi tekanan tambahan pada jahitan pengedap.
Jenis Poket Vakum dan Gaya Pengedap Berbanding
Tidak setiap kantung vakum dibina dengan cara yang sama, dan kaedah pengedap sama pentingnya dengan filem itu sendiri. A Beg pengedap 3 sisi dimeterai pada tiga tepi dengan yang keempat dibiarkan terbuka untuk diisi, yang sesuai dengan produk yang dimuatkan dan kemudian dimeterai vakum pada peralatan pelanggan sendiri. A pra-dibentuk beg hampagas , sebaliknya, mungkin sudah menyertakan gusset bawah atau gusset sisi untuk paparan berdiri, dan biasanya dipilih apabila pembentangan rak penting seperti perlindungan penghalang.
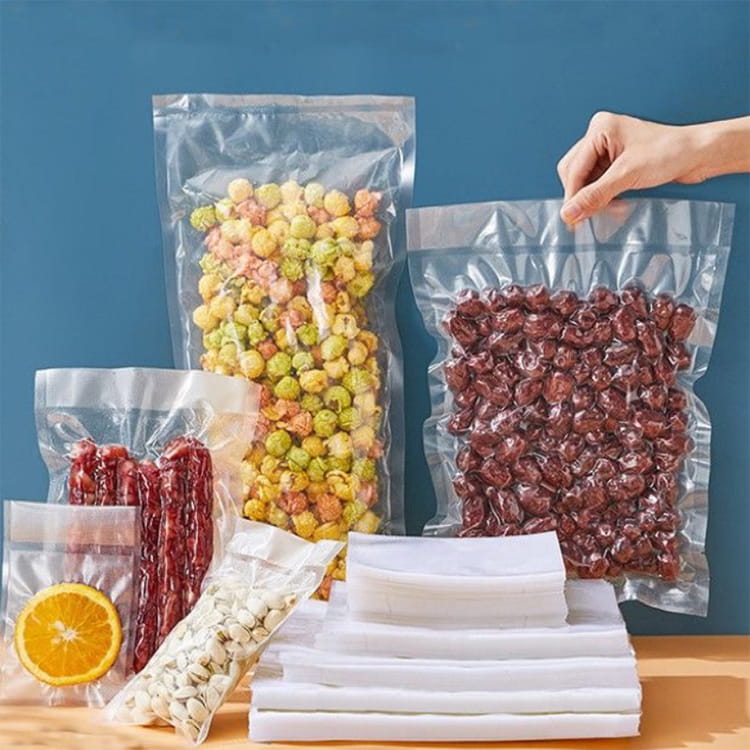
Kantung bertutup tiga sisi sebelum pemuatan produk
Kekuatan pengedap ialah nombor yang memisahkan kantung yang bertahan dalam pengedaran daripada yang gagal dalam kes di suatu tempat antara kilang dan rak runcit. Ia biasanya dilaporkan dalam newton setiap lima belas milimeter lebar meterai, berdasarkan ujian tarik merentasi tepi tertutup. Carta di bawah menunjukkan julat kekuatan pengedap biasa yang dilaporkan untuk format kantung biasa, yang merupakan titik rujukan yang berguna apabila helaian teknikal pembekal hanya memberikan satu nombor yang tidak jelas.
Pembeli yang mengisi kantung mereka sendiri di tapak cenderung memilih format 3 sisi kerana mereka memudahkan pemuatan sebaris, manakala jenama yang menjual terus kepada runcit selalunya memilih beg tegak yang telah dibentuk untuk kelebihan paparan mereka. Kedua-dua format tidak lebih baik secara universal; pilihan yang betul bergantung pada garisan pengisian yang sudah ada dan bagaimana produk perlu diletakkan di atas rak.
Kriteria Penilaian Teras Semasa Memilih Pembekal
Setelah bahan dan format diselesaikan, persoalan yang lebih sukar ialah kilang mana yang akan digunakan. Pembeli yang ditinjau secara tidak rasmi merentas forum perolehan cenderung untuk menimbang set faktor yang konsisten, walaupun pesanan keutamaan berubah bergantung pada volum pesanan dan kategori risiko produk. Cara yang berguna untuk merangka penilaian pembekal ialah senarai semak pendek yang meliputi dokumentasi, kesesuaian operasi dan kualiti komunikasi.
| Kawasan Penilaian | Perkara yang Perlu Disahkan | Mengapa Ia Penting |
|---|---|---|
| Pensijilan keselamatan makanan | Skop semasa, diaudit pihak ketiga, sepadan dengan produk | Mengesahkan kebersihan asas dan kawalan kebolehkesanan |
| Kuantiti pesanan minimum | MOQ bertulis setiap SKU, bukan setiap pesanan | Mempengaruhi risiko inventori untuk produk baharu atau bermusim |
| Konsistensi masa utama | Kadar tepat masa sejarah, bukan hanya masa yang disebut | Melindungi tarikh pelancaran dan komitmen runcit |
| Skop penyesuaian | Kaedah cetakan, julat tolok, pilihan gusset | Menentukan sejauh mana kantung boleh sepadan dengan keperluan jenama |
| Sampel dan proses perintis | Kesediaan untuk menjalankan kumpulan perintis kecil | Membenarkan pembeli menguji prestasi sebelum membuat skala |
Carta di bawah menggambarkan cara pembeli biasanya meletakkan keutamaan ini apabila membandingkan sebut harga pembungkusan borong, berdasarkan corak tinjauan perolehan agregat dan bukannya data mana-mana syarikat tunggal.
Anggaran pemberat dilaporkan merentas tinjauan pembeli pembungkusan tidak formal
Aliran Kerja Pengeluaran Daripada Filem ke Uncang Selesai
Memahami cara kantung dibuat sebenarnya membantu pembeli bertanya soalan yang lebih tajam semasa audit kilang atau panggilan video. Proses ini secara amnya bergerak melalui penyumberan bahan mentah, penyemperitan atau laminasi struktur filem, percetakan permukaan, belahan mengikut lebar kerja, pembentukan kantung dan pengedap, kemudian pemeriksaan kualiti sebelum pembungkusan untuk penghantaran. Setiap peringkat memperkenalkan titik di mana kecacatan boleh ditangkap lebih awal atau terlepas sepenuhnya, bergantung pada tahap disiplin operasi.
Urutan ringkas yang digunakan oleh kebanyakan penukar pembungkusan yang fleksibel
Dua peringkat yang paling patut diteliti ialah laminasi dan pengedap. Ikatan laminasi yang lemah boleh menyebabkan delaminasi lapisan semasa pembentukan vakum, yang selalunya tidak kelihatan sehingga kantung diisi dan diletakkan di bawah tekanan. Konsistensi pengedap bergantung pada kawalan suhu, masa tinggal dan keseragaman tekanan merentas bar pengedap, yang kesemuanya harus dilog dan diperiksa secara berkala dan bukannya ditetapkan sekali dan dibiarkan begitu sahaja.
Aliran Permintaan Membentuk Kategori Poket Vakum
Permintaan untuk pembungkusan vakum fleksibel dalam aplikasi makanan telah meningkat apabila jenama mencari format yang lebih ringan yang mengurangkan berat muatan dan volum tapak pelupusan berbanding dengan alternatif yang tegar. Kategori seperti makanan haiwan peliharaan, makanan ringan dan protein yang dibahagi telah menjadi sangat aktif dalam beralih ke format kantung sejak beberapa tahun lalu, didorong sebahagiannya oleh permintaan peruncit untuk pembungkusan sedia rak dan sebahagiannya oleh keutamaan pengguna untuk format boleh ditutup semula.
Indeks ilustrasi pertumbuhan penggunaan kantung dalam kategori pembungkusan makanan
Untuk jenama yang semakin berkembang, arah aliran ini mempunyai implikasi praktikal: kapasiti telah ditetapkan pengeluar filem pembungkusan makanan boleh mengetatkan semasa tempoh permintaan puncak, jadi menjamin hubungan pembekal dengan masa pendahuluan yang boleh dipercayai adalah lebih penting semasa musim pertumbuhan tinggi berbanding semasa tempoh yang lebih tenang apabila kebanyakan kilang mempunyai kapasiti terbuka.
Struktur Kos dan Faktor Harga
Harga kantung jarang sekali item baris. Kos bahan biasanya membentuk bahagian terbesar, diikuti dengan kerumitan pencetakan, kos perkakas atau cetakan untuk bentuk tersuai dan pengangkutan. Pembeli yang hanya membandingkan sebut harga seunit merentas pembekal tanpa memecahkan komponen ini selalunya akhirnya membandingkan epal dengan oren, memandangkan seorang pembekal mungkin memetik harga unit yang lebih rendah sambil tidak termasuk yuran perkakas yang muncul kemudian dalam invois.
| Komponen Kos | Perkongsian Anggaran | Nota |
|---|---|---|
| Filem and resin material | 45 hingga 55 peratus | Berbeza mengikut keperluan halangan dan tolok |
| Mencetak and finishing | 15 hingga 20 peratus | Meningkat dengan kiraan warna dan kemasan istimewa |
| Buruh dan penukaran | 10 hingga 15 peratus | Bergantung pada tahap automasi di kilang |
| Peralatan dan persediaan | 5 hingga 10 peratus | Kos sekali, selalunya dilunaskan berbanding volum |
| Pengangkutan dan logistik | 10 hingga 15 peratus | Sensitif kepada saiz pesanan dan kaedah penghantaran |
Meminta sebut harga terperinci dan bukannya satu nombor yang dihimpunkan memberikan pembeli leverage untuk merundingkan komponen yang paling penting, seperti mengetepikan yuran perkakas sebagai pertukaran untuk komitmen volum jangka panjang.
Kawalan Kualiti dan Senarai Semak Pensijilan
Pensijilan ialah penapis permulaan, bukan jaminan output yang konsisten, tetapi ia menyempitkan bidang kepada kilang yang sekurang-kurangnya telah diaudit mengikut piawaian yang diiktiraf. Ketika mengulangkaji pembekal beg gred makanan , ia membantu untuk memisahkan pensijilan yang meliputi pengurusan keselamatan makanan daripada yang meliputi sistem kualiti am.
- ISO 9001 untuk konsistensi pengurusan kualiti am
- Sistem berasaskan ISO 22000 atau HACCP untuk pengurusan keselamatan makanan
- BRC atau piawaian pembungkusan yang diiktiraf peruncit yang serupa di mana eksport ke rangkaian runcit utama dirancang
- Penghijrahan dan ujian pematuhan hubungan makanan yang sesuai dengan pasaran destinasi
Di luar kertas kerja, tanya tentang amalan pemeriksaan dalam talian seperti ujian integriti meterai, pengesanan logam jika berkaitan dan rekod kebolehkesanan kelompok. Kilang yang boleh menghasilkan log pemeriksaan terbaharu atas permintaan biasanya lebih dipercayai daripada kilang yang hanya menawarkan imbasan sijil tanpa butiran operasi sokongan.
Aplikasi Biasa Merentas Kategori Makanan
Beg vakum menyediakan pelbagai kategori makanan, dan spesifikasi yang betul berubah bergantung pada kandungan lembapan, kandungan lemak dan jangka hayat produk.
| Kategori Produk | Keutamaan Kantung Biasa |
|---|---|
| Daging yang diawet dan diproses | Penghalang oksigen yang tinggi, integriti meterai yang kuat |
| Keju keras dan separuh keras | Penghalang kelembapan, rintangan tusukan |
| Kopi panggang | Penghalang aroma, keserasian injap penyahgas |
| Makanan haiwan peliharaan dan hidangan | Ketahanan, pembentangan rak berdiri |
| Makanan ringan dan barangan kering | Kecekapan kos, kejelasan cetakan |
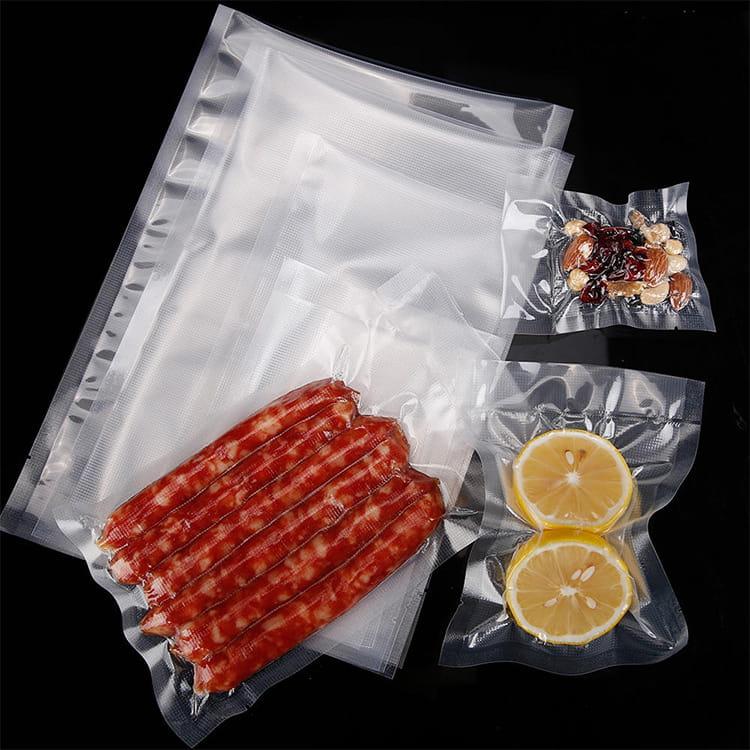
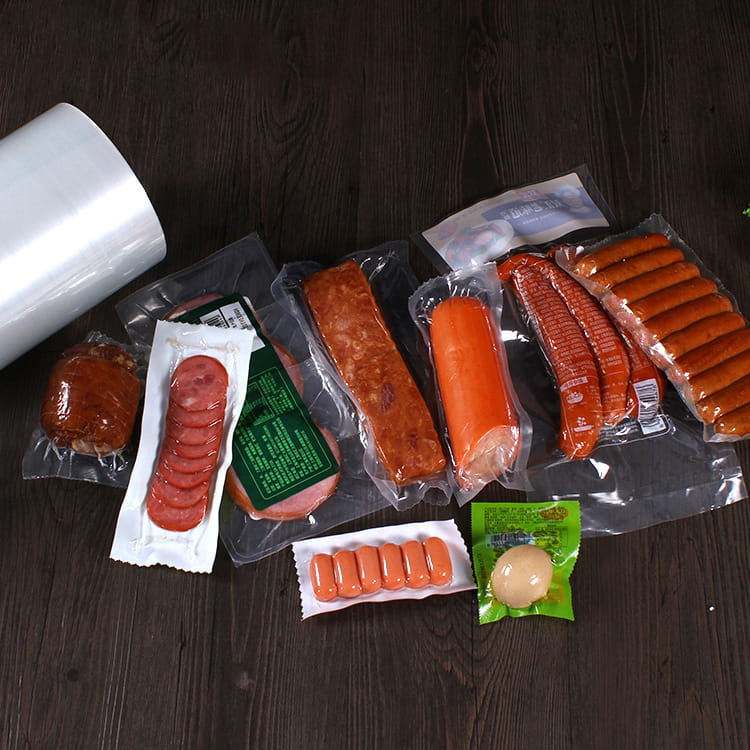
Format kantung bertutup vakum digunakan merentas kategori protein dan snek
Memadankan spesifikasi kantung dengan kategori produk lebih awal mengelakkan kesilapan biasa untuk menentukan prestasi penghalang secara berlebihan untuk produk kering, stabil rak, yang menambahkan kos tanpa faedah jangka hayat yang bermakna.
Cara Memeriksa Pembekal Beg Pengedap Vakum Borong Sebelum Melakukan
Sebelum membuat pesanan pengeluaran pertama, urutan usaha wajar yang singkat mengurangkan risiko kejutan yang mahal. Minta sampel fizikal dan bukannya bergantung pada pemaparan digital, kerana kualiti meterai dan rasa filem tidak boleh dinilai daripada foto. Jalankan sampel tersebut melalui peralatan pengisian dan pengedap anda sendiri dan bukannya baris demonstrasi pembekal, kerana perbezaan peralatan boleh menghasilkan hasil yang berbeza dengan filem yang sama.
Untuk pembeli meneroka kantung vakum tersuai , patut ditanya secara khusus cara pembekal mengendalikan padanan warna cetakan merentas pengeluaran, kerana hanyut warna antara kelompok adalah aduan biasa apabila jenama melepasi pesanan pertamanya. Akhir sekali, layan pengeluaran pertama sebagai perintis: pesan kuantiti terkecil yang akan diterima oleh pembekal, periksa sepenuhnya semasa ketibaan, dan hanya naikkan apabila konsistensi pengedap dan kualiti cetakan telah disahkan merentas kumpulan sebenar dan bukannya satu sampel.
Soalan Lazim
S1: Apakah perbezaan antara kantung vakum dan kantung fleksibel standard?
Poket vakum direka bentuk khusus untuk menahan pembuangan udara tanpa lubang jarum atau kegagalan jahitan, menggunakan struktur filem dan lebar pengedap yang direka untuk tekanan itu, manakala kantung fleksibel standard mungkin tidak dinilai untuk kegunaan vakum sama sekali.
S2: Berapa lama masa yang diambil untuk membangunkan spesifikasi kantung vakum tersuai?
Garis masa pembangunan berbeza-beza, tetapi kitaran biasa daripada spesifikasi awal kepada sampel pengeluaran yang diluluskan berjalan beberapa minggu, pemfaktoran dalam penyumberan filem, penyediaan plat percetakan atau silinder, dan pusingan ujian sampel.
S3: Bolehkah kantung vakum dikitar semula?
Kebolehkitar semula bergantung pada struktur filem. Struktur polietilena mono-bahan biasanya lebih mudah untuk dikitar semula melalui aliran filem fleksibel sedia ada daripada lamina berbilang bahan, jadi jenama yang mengutamakan kebolehkitar semula harus membincangkan pilihan bahan tunggal secara terus dengan pembekal mereka.
S4: Apakah kuantiti pesanan minimum yang perlu diharapkan oleh jenama baharu?
Kuantiti pesanan minimum berbeza-beza secara meluas mengikut kilang dan sama ada percetakan adalah tersuai atau stok, jadi adalah lebih baik untuk meminta jadual MOQ bertulis bagi setiap spesifikasi dan bukannya menganggap satu nombor terpakai di semua barisan produk.
S5: Bagaimanakah kekuatan meterai sebenarnya diuji sebelum pesanan dihantar?
Penukar bereputasi menjalankan ujian tarik pada pengedap sampel daripada setiap kelompok pengeluaran, mengukur daya yang diperlukan untuk memisahkan meterai dan boleh berkongsi rekod ujian ini atas permintaan sebagai sebahagian daripada pakej berkualiti.